


Представление ошейников для домашних животных из искусственной кожи Кратко представьте ошейники для домашних животных из кожзаменителя и их растущую популярность. ...
Read More


Лазерный гравер для кожаных нашивок: покупка станка, настройки и заготовки
2026-09-21Лазерный гравер для кожаных нашивок: сначала выберите заготовку, затем луч
Посмотрите, как кто-то запускает свою первую партию патчей, и сбой обычно проявляется в одном и том же месте. Машина заканчивает работу, рисунок на месте, но контраст слабый, края потемнели, а верхний слой цвета размазался по контуру надписи, вместо того чтобы аккуратно отрезать его.
Вот вывод: для кожаных нашивок потолок качества гравировки определяется консистенцией заготовки, а не мощностью лазерной головки. Ухоженная диодная машина мощностью 20 Вт, обрабатывающая одноцветную заплатку из искусственной кожи, снова и снова будет выдавать чистый двухцветный результат, а плохо сфокусированная CO2-машина мощностью 60 Вт на толстой, неравномерно дубленой шкуре может испортить три куска подряд. Машина регулирует скорость и мощность резки. Заготовка определяет контрастность, качество кромок и то, будет ли нашивка выглядеть хорошо спустя три месяца на кепке клиента.
Что на самом деле делает лазер с кожей и искусственной кожей
Физически лазерная гравировка представляет собой контролируемый локальный ожог. То, как ведет себя этот ожог, полностью зависит от материала, и эта разница объясняет, почему некоторые мастерские доставляют изделия надежно, в то время как другие борются с одной и той же проблемой каждую неделю.
На полностью окрашенной шкуре все, что вы можете сделать, это прожечь глубже. Контраст возникает из-за обугливания, а обугливание зависит от влажности, от того, насколько равномерно была дублена конкретная шкура и от того, из какой части животного она была получена. Это самый вариативный подход и самый расточительный. На многослойной заплатке из кожзаменителя, где пигментированный верхний слой приклеен к контрастной сердцевине, луч удаляет верхний слой и обнажает цвет под ним. Результат становится геометрическим, а не химическим. Ваш контраст перестает зависеть от коровы и начинает зависеть от производственных допусков.
Когда на готовой заплатке появляются нечеткие края и мутный логотип, инстинктивно винить в этом машину. Чаще всего более плотная заготовка исправляет проблему быстрее, чем еще один день настройки параметров.
Материалы, которые следует исключить перед включением лазера
Расходы на мощность, а затем обнаружение, что материал никогда не подойдет, встречается чаще, чем ожидает большинство покупателей. Уберите их из списка, прежде чем луч коснется их:
- Кожа хромового дубления. Соли хрома под действием лазерного тепла выделяют токсичные пары и хромсодержащую пыль. Именно об этом говорят на форумах повторяющиеся советы «не используйте хромовое дубление». Рядом с ним следует использовать только промышленные экстракторы, а остатки загрязняют линзы и ремни.
- Синтетика на основе ПВХ и полиуретан с толстым слоем пластика. ПВХ выделяет хлористый водород, который разъедает покрытия линз и зеркал и не приносит никакой пользы оператору.
- Кожа, сильно промасленная или вощеная. Масло и воск воспламеняются, иногда при такой мощности, которую в противном случае вы считали бы безопасной.
То, что осталось, работоспособно. Гравировка на коже растительного дубления, но с естественным низким контрастом и затемненными краями. Искусственная кожа, предназначенная для лазерной работы, является практичным выбором, поскольку верхний слой и сердцевина выбираются как пара: темная поверхность поверх бледной сердцевины дает вам надпись, которая читается вообще без постобработки.
Прежде чем резать: Если вы не можете подтвердить, чем была дублена или скреплена шкура или синтетика, рассматривайте это как проблему экстракции, а не как проблему настроек. Пары — это единственные затраты, которые никогда не отображаются в счете, пока они не появятся.
Почему пустые спецификации влияют на результат больше, чем настройки машины
Три спецификации определяют, что будет происходить с кроватью, и ни одна из них не регулируется с панели управления.
- Контраст верхнего слоя и ядра. Чем шире разрыв между цветом поверхности и материалом под ней, тем четче читается надпись. Темная поверхность поверх бледной сердцевины не зря является классической комбинацией.
- Толщина. Листовой материал для заплаток, подставок и чехлов обычно имеет толщину около 1,8 мм. Более тонкий материал режется быстрее, но мнется под краями мерроу или прошитым швом.
- Клейкая основа. Самоклеящиеся заготовки исключают этап сборки, но брусу приходится прорезать клеевой слой за один проход. Частичный разрез позволяет клею снова закрепиться на пропиле, и заплатка рвется, когда вы ее снимаете.
Практическое замечание: Когда вы покупаете листовой материал, а не готовые заплатки, закажите две или три толщины одного цвета и запустите их на одном файле. Разница в качестве кромки между листом толщиной 1,8 мм и более тонким листом проявляется сразу, и ее дешевле узнать на образцах, чем на серийном производстве.
Когда вы вырезаете свои собственные фигурки, листы кожзаменителя для лазерной обработки поставляются с клейкой подложкой или без нее, и на нее стоит обратить внимание. Ассортимент цветов и фактур кожзама прежде чем приступить к пробежке, потому что и оттенок, и зернистость поверхности меняют четкость чтения выгравированного знака, и вы хотите знать это до того, как заказ будет принят, а не после.
 листы кожзаменителя для лазерной обработки с клеем/без клея Листы кожзаменителя для лазерной обработки Посмотреть продукт →
Покупка готовой нашивки вместо того, чтобы вырезать ее самостоятельно, устраняет два производственных этапа: форма поставляется вырезанной, граница прошивается, и все, что вам нужно сделать, это гравировать. Сохранится ли эта гравировка в стирке клиента — это отдельный вопрос, и существует Подробный обзор того, как лазерные заплатки из кожзаменителя выдерживают стирку, глажку и истирание. если покупатель попросит вас доказать это.
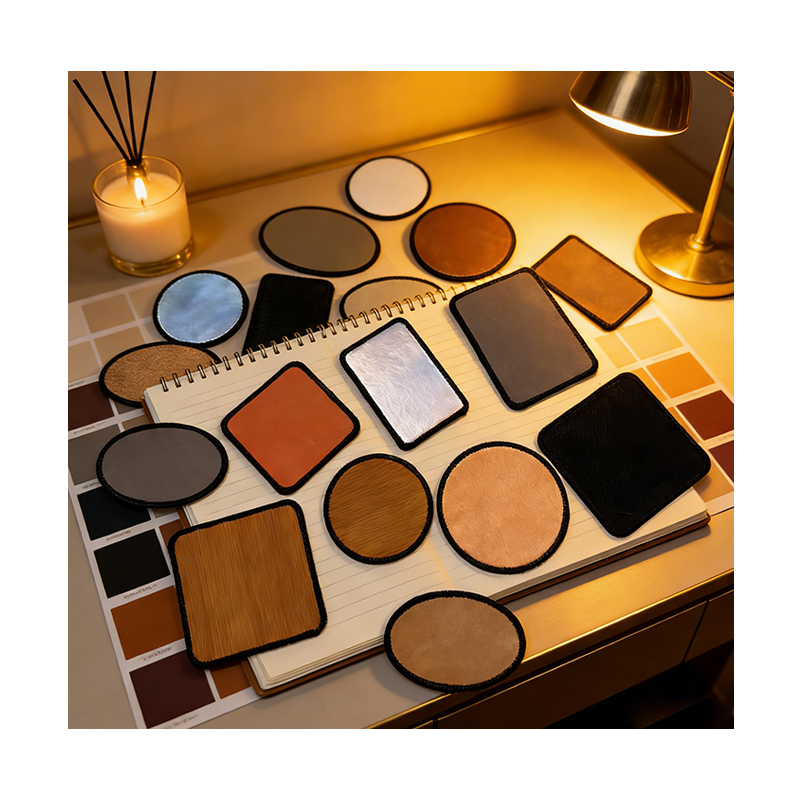 3-дюймовая круглая нашивка Merrow из искусственной кожи с возможностью лазерной обработки и клеем Круглая нашивка Merrow из кожзаменителя с клеем для лазерной обработки Посмотреть продукт →
Технические характеристики машины, определяющие качество исправлений
Работа с исправлениями концентрируется на двух машинных архитектурах, и обе могут выполнять свою работу. Их отличает то, для какого класса работы каждый из них подходит и за какие характеристики стоит платить.
| Тип машины | Типичная мощность | Лучше всего подходит для | Основное ограничение |
|---|---|---|---|
| Диодный лазер | от 10 до 20 Вт | Небольшие партии, единичная гравировка, логотипы на кепке, мелкий шрифт. | Медленная резка; менее 20 Вт, кожзаменитель толщиной 1,8 мм с клейкой основой обычно требует нескольких проходов |
| CO2-лазер | от 40 до 60 Вт | Полнолистовой раскрой, групповая резка, однопроходная резка клеевых листов, обрезка сшитых заплаток. | Больший размер пятна, поэтому можно использовать очень мелкий шрифт с засечками и мелкие буквы; нужна настоящая добыча |
| Волоконный лазер | от 20 до 50 Вт | Маркировка металлов и некоторых инженерных пластиков | Не предназначен для кожи или кожзама PU; обычно он обжигает органический материал вместо того, чтобы создавать чистый контраст. |
Рабочая зона обычно является первым узким местом, с которым вы сталкиваетесь в производстве. Маленькая кровать не вместит вложенную компоновку трехдюймовых круглых пятен, а это ограничивает вашу почасовую производительность, независимо от того, насколько хороша оптика. Если объемы ваших партий растут, прежде чем смотреть на номинальную мощность, обратите внимание на размеры станины.
Создайте тестовую матрицу, прежде чем приступить к запуску
Что бы ни утверждало руководство, начните с одного тестового листа и одной вложенной сетки, охватывающей диапазон комбинаций мощности и скорости. Вам нужны две конкретные вещи: настройка, которая вырезает буквы чисто, без размазанного ореола, и настройка на шаг выше той, которая прорезает материал, не обжигая его.
- Установите базовую мощность и скорость, а затем установите их примерно на десять процентов в обоих направлениях.
- Включите два размера шрифта и одну тонкую линию в один тестовый файл, чтобы вы могли увидеть, какая комбинация разрешает наименьший элемент.
- Протестируйте в реальных заводских условиях. Вентиляция, влажность в помещении и продолжительность работы трубки — все это влияет на результат.
- Распечатайте выигрышные настройки и прикрепите их к машине. Второй оператор догадывается, как умирает хороший набор параметров.
Две ловушки, заслуживающие упоминания: сначала сфокусируйтесь, а затем проверьте параметры, потому что расфокусировка на один миллиметр может превратить чистый разрез в размазанный. И при работе с тонким материалом используйте умеренную подачу воздуха, иначе в процессе работы на станине будут смещаться легкие пятна, что особенно вероятно при работе со сложенными друг на друга листами с клейкой основой.
За пределами кожи: акриловые нашивки на одной кепке
Когда клиент хочет более твердую и плоскую заплатку или цвет, который не может обеспечить кожзаменитель, тот же рабочий процесс распространяется на акриловый лист, пригодный для лазерной обработки. Акрил имеет чистую, необугленную кромку, гравируется до матового белого цвета, который четко читается на цветной поверхности, и доступен в однослойной, двухслойной и трехслойной конструкции, поэтому один напильник может создавать несколько цветовых комбинаций. Механизм гравировки другой, поэтому необходимо повторно проверить мощность и скорость, но ваши режущие напильники, приспособления и план извлечения останутся практически без изменений.
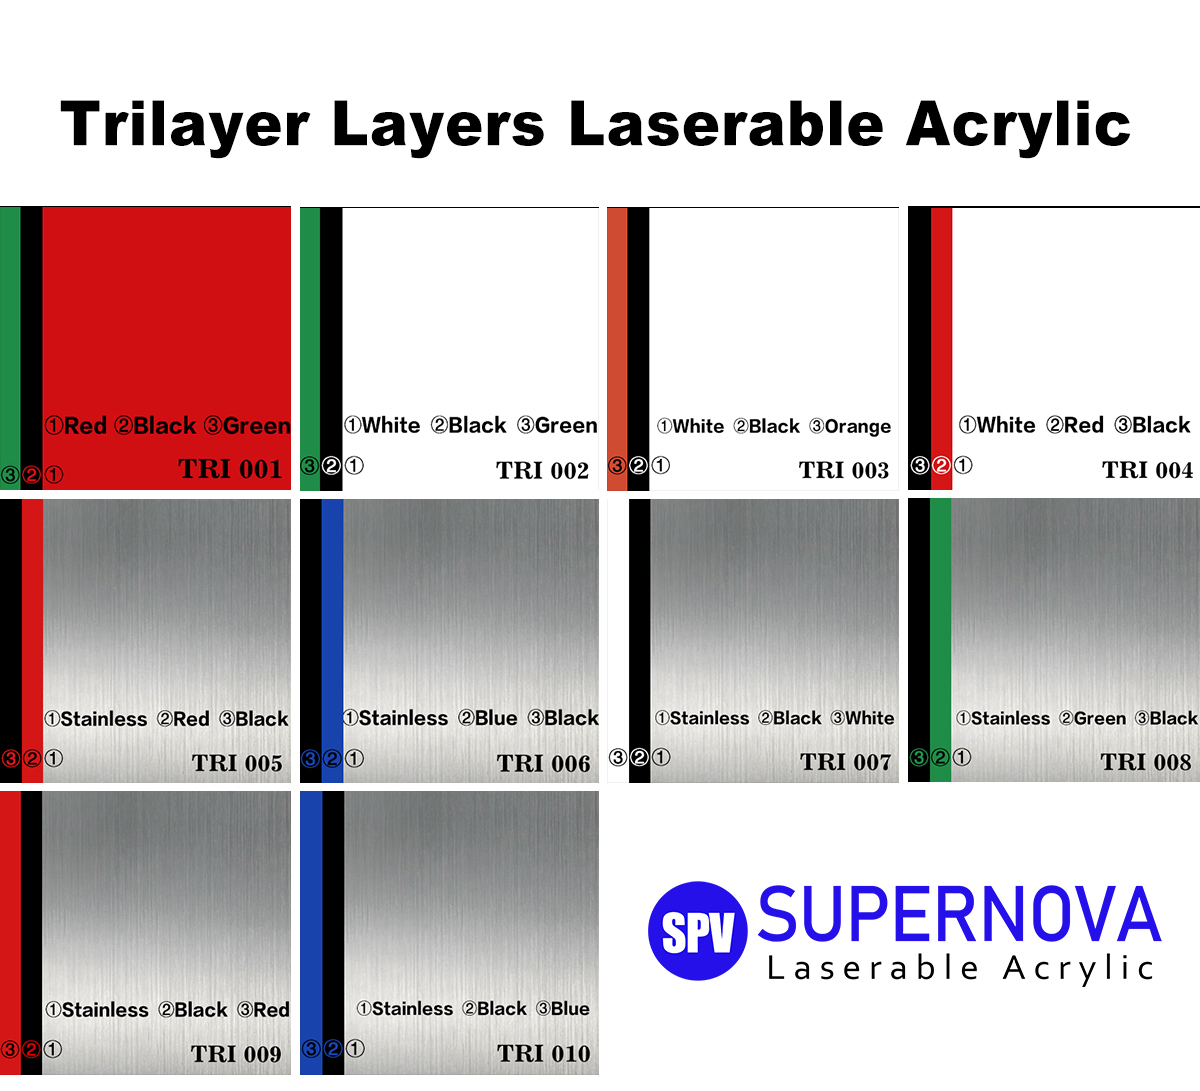 Лазерные акриловые листы Лазерные акриловые листы Посмотреть продукт →
Контрольный список покупок, прежде чем заблокировать пустую спецификацию
- Попросите физический образец или фотографию выгравированного образца, а не визуализированного макета. Контраст — это единственное, о чем вы не можете судить по изображению продукта.
- Подтвердите тип клея и, если балка прорежет слой клея, как клей ведет себя при температуре резки.
- Спросите, какой допуск по толщине. Вариации между партиями означают переориентацию и перенастройку между поставками.
- Спросите, можно ли настроить цвет верхнего слоя. Если логотип клиента должен сочетаться с определенным цветом бренда, индивидуальный поверхностный слой более надежен, чем погоня за результатом с помощью настроек.
- Проверьте, как заготовка ведет себя под мерровым краем или прошитым швом, потому что слой, на который приземляется игла, определяет, будет ли граница закрываться чисто или сморщится.
Краткая версия: выбирайте заготовку по контрастности и единообразию, выбирайте станок по производительности и качеству резки и никогда не позволяйте новому материалу поступать в производство без тестовой матрицы.
Большая часть разочарований при гравировке нашивок возникает из-за того, что лазер рассматривается как переменная, которую необходимо решить. На практике луч является постоянным. Он будет делать именно то, что позволяет материал, не более того, поэтому в мастерских, выполняющих последовательную работу, как правило, первый час тратится на выбор заготовок, а второй - на тестовую сетку. Правильно подберите материал, настройте один раз, и машина станет наименее интересной частью процесса в лучшем виде.
ПРЕДВАРИТЕЛЬНОV: Кожаные нашивки с лазерной гравировкой: руководство покупателя по заготовкам, которые гравируются чисто
СЛЕДУЮЩИЙ: Можно ли выполнить лазерную гравировку на искусственной коже? Да, если вы выберете правильный материал
Свяжитесь с нами
Ваш адрес электронной почты не будет опубликован. Обязательные поля отмечены*
Категории
- Новости компании(2)
- Новости отрасли(59)
Категория продукта

Свяжитесь с нами
Нужна помощь? Напишите нам сейчас
Блог
-
-
Почему стоит выбирать кожаные нашивки с лазерной гравировкой для получения высококачественного индивидуального дизайна? Когда дело доходит до индивидуального дизай...
Read More -
Введение в лазерную кожзаменитель Что такое лазерная кожзам? Лазерная кожзаменитель относится к типу кожзаменителя, разработанному для того, чтобы хорошо реагировать н...
Read More -
Открывая мир подставок из кожзаменителя: помимо простой посуды Определение подставки: незаменимый домашний аксессуар Прежде чем углубляться в уникальные преимущества ...
Read More

-
86-15851089634

-
[email protected]

-
Комната 3110, корпус 6, Цзиньжунчэн, проспект Шиджи 5, район Янду, город Яньчэн, провинция Цзянсу, Китай

-
109#, Команда 1, Луннянь, Наньян, Тинху, Яньчэн, Цзянсу, Китай, Почтовый индекс: 224000
- БЫСТРЫЕ ССЫЛКИ

